

Kontrol Kualitas dalam Produksi Kumparan Baja Berlapis Warna
Kualitas a kumparan baja berlapis warna ditentukan oleh interaksi kompleks antara kualitas substrat, integritas lapisan logam, aplikasi lapisan organik, dan penyelesaian permukaan. Bagi produsen, sistem kendali mutu harus memantau setiap tahap produksi untuk memastikan produk akhir memenuhi spesifikasi kinerja untuk ketahanan terhadap korosi, sifat mampu bentuk, dan penampilan.
Kontrol kualitas untuk kumparan baja lapis warna mencakup inspeksi bahan mentah, pemantauan dalam proses, dan pengujian produk akhir. Parameter utama meliputi ketebalan lapisan, daya rekat, kekerasan, konsistensi warna, dan deteksi cacat permukaan. Kualitas produk akhir terutama bergantung pada proses produksi, namun penanganan dan penyimpanan yang tidak tepat juga dapat menyebabkan kerusakan yang signifikan.
Parameter Kualitas Inti
Kinerja kumparan baja lapis warna ditentukan oleh beberapa parameter yang saling bergantung yang harus dikontrol selama produksi.
Ketebalan Lapisan
Untuk aplikasi eksterior, ketebalan lapisan depan harus minimal 20μm (primer ≥5μm, lapisan atas ≥15μm). Ketebalan yang tidak memadai akan mengurangi perlindungan terhadap korosi, sedangkan ketebalan yang berlebihan menyebabkan retak dan daya rekat yang buruk.
Adhesi & Sifat mampu dibentuk
Kekerasan pensil harus memenuhi standar 2H, dengan kinerja tekukan 180° sebesar ≤3T. Parameter ini memastikan lapisan tetap utuh selama operasi pembentukan gulungan dan pembuatan profil tanpa retak atau delaminasi.
Ketahanan Korosi
Ketahanan kabut garam ≥500 jam diperlukan untuk aplikasi eksterior. Pengujian ini mensimulasikan paparan jangka panjang terhadap lingkungan korosif dan memvalidasi kinerja perlindungan sistem pelapisan.
Metode Pengukuran Ketebalan Lapisan
Pengukuran ketebalan lapisan yang akurat sangat penting untuk pengendalian kualitas. Tabel berikut merangkum metode pengukuran utama dan penerapannya.
| Metode | Prinsip | Aplikasi | Merusak |
|---|---|---|---|
| Pengukur Ketebalan Magnetik | Induksi elektromagnetik | Substrat magnetik (baja) | Tidak merusak |
| Pengukur Arus Magnetik-Eddy | Gabungan arus magnet & eddy | Substrat magnetik dan non-magnetik | Tidak merusak |
| Metode Mikrometer | Perbedaan ketebalan sebelum/sesudah dilepas | Semua jenis media | Merusak |
| Mikroskop Metalurgi | Pengukuran penampang | Pengujian arbitrase | Merusak |
Prosedur Pengukuran Standar
Untuk kumparan berlapis warna galvanis, sangat penting untuk membedakan antara lapisan seng dan lapisan organik, karena pengukur ketebalan magnetik standar mengukur total ketebalan lapisan non-magnetik.
- Langkah 1 Ukur ketebalan total "lapisan lapisan seng" menggunakan pengukur ketebalan magnetik di lima lokasi yang berjarak lebih dari 25 mm dari tepi sampel.
- Langkah 2 Hapus lapisan organik menggunakan penghilang yang tidak menyerang lapisan seng. Ukur kembali pada lokasi yang sama untuk mendapatkan ketebalan lapisan seng.
- Langkah 3 Kurangi ketebalan lapisan seng dari total ketebalan untuk mendapatkan ketebalan lapisan organik.
- Standar Ikuti GB/T 13448-2019 "Metode Pengujian untuk Lembaran dan Strip Baja Berlapis Warna" atau ISO 2178 untuk kepatuhan internasional.
Matriks Pengendalian Mutu: Indikator Kinerja Utama
Perbandingan berikut memberikan gambaran terstruktur mengenai parameter kualitas kritis untuk kumparan baja lapis warna.
| Parameter | Standar Penerimaan | Metode Pengukuran | Dampak terhadap Kinerja |
|---|---|---|---|
| Ketebalan Lapisan (Front) | ≥20μm | Alat ukur magnet / Mikrometer | Perlindungan korosi, daya tahan |
| Kekerasan Pensil | ≥2 jam | Uji kekerasan pensil | Tahan gores, aus |
| Tikungan 180° | ≤3T | Tes tikungan-T | Sifat mampu bentuk, ketahanan retak |
| Resistensi Dampak | ≥9J | Uji dampak | Menangani daya tahan |
| Ketahanan Kabut Garam | ≥500 jam | Ruang semprotan garam | Perlindungan korosi jangka panjang |
| Perbedaan Warna | <3ΔE | Spektrofotometer | Konsistensi estetika |
| Kilap 60° | >60 | Pengukur kilap | Penampilan visual |
Kontrol Kualitas Dalam Proses
Selama produksi, tindakan kendali mutu dalam proses yang ketat mendeteksi dan memperbaiki potensi masalah dengan segera. Poin kontrol utama meliputi:
- Aplikasi Pelapisan Ketebalan lapisan dipantau terus menerus menggunakan metode pengujian non-destruktif. Kecepatan dan suhu pelapisan dikontrol, karena suhu yang tidak tepat dapat menghasilkan sifat fisik lapisan yang buruk.
- Inspeksi Permukaan Inspeksi visual mendeteksi cacat permukaan seperti goresan, penyok, atau lubang kecil. Sistem inspeksi otomatis menggunakan kamera dan sensor memindai permukaan dengan kecepatan tinggi untuk mendeteksi penyimpangan terkecil sekalipun.
- Pengujian Adhesi Uji potong silang dan uji tumbukan memverifikasi kekuatan ikatan antara lapisan dan substrat, memastikan lapisan tetap utuh selama operasi pembentukan.
Cacat Permukaan Umum dan Pencegahannya
Cacat permukaan dapat mempengaruhi penampilan dan kinerja kumparan baja lapis warna. Kesadaran akan cacat umum memungkinkan pencegahan proaktif.
- Goresan Disebabkan oleh penanganan yang tidak tepat atau kontak dengan benda tajam selama pemrosesan. Cegah melalui penanganan yang hati-hati dan penggunaan bahan pelindung.
- lubang kecil Lubang kecil pada lapisan yang menyebabkan substrat terkena korosi. Dikendalikan melalui aplikasi pelapisan yang konsisten dan proses curing yang tepat.
- Kulit Jeruk Tekstur permukaan yang tidak rata disebabkan oleh aliran pelapisan atau kondisi pengawetan yang tidak tepat. Dikendalikan melalui formulasi pelapisan dan parameter proses yang dioptimalkan.
- Perbedaan Warna Variasi warna antar batch atau dalam satu koil. Dikendalikan melalui dispersi pigmen yang tepat dan sistem pencocokan warna.
Persyaratan Penyimpanan dan Penanganan
Penyimpanan yang tepat sangat penting untuk menjaga kualitas kumparan baja lapis warna setelah produksi. Penyimpanan yang tidak tepat dapat menyebabkan kerusakan lapisan, karat, dan pengelupasan.
- Lingkungan Hidup Simpan di tempat kering, berventilasi baik dengan kelembapan di bawah 70% dan suhu antara 5°C dan 40°C. Hindari fluktuasi suhu ekstrim yang dapat menyebabkan kondensasi.
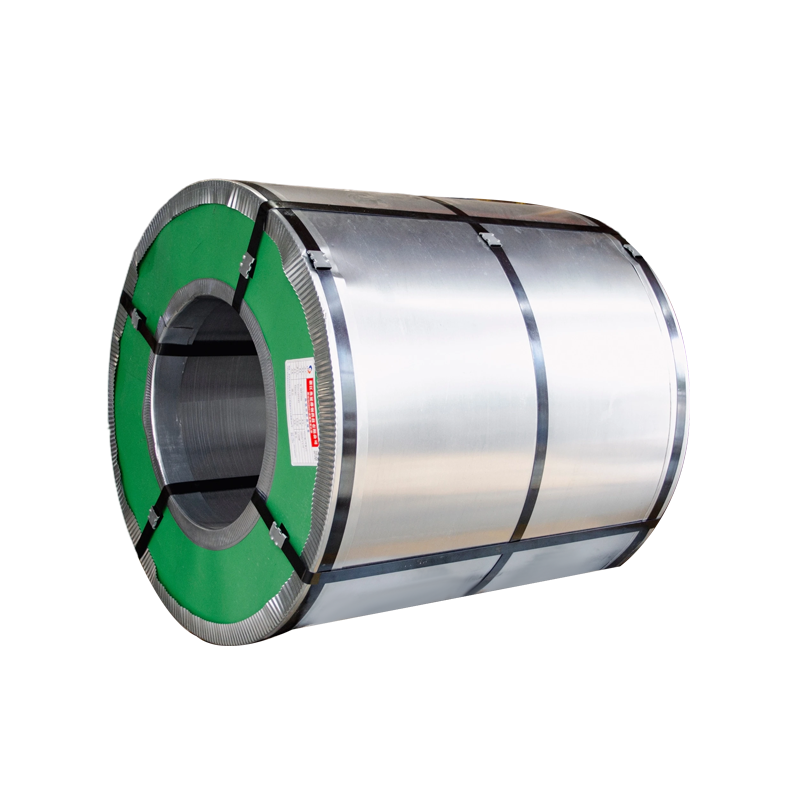
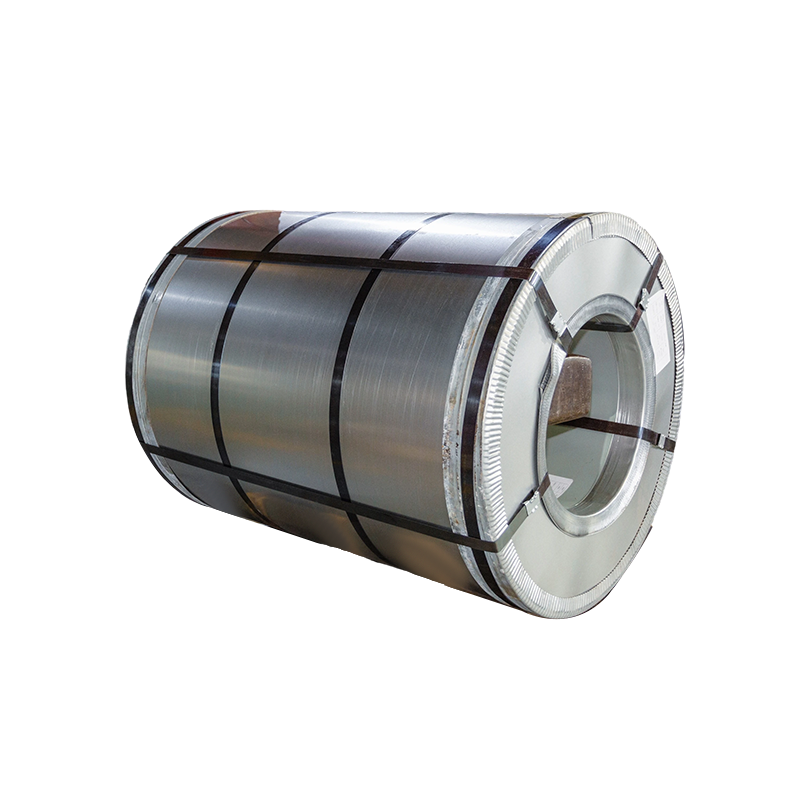
- Penentuan posisi Kumparan harus disimpan secara vertikal (berdiri) di atas sadel kayu atau plastik khusus. Bagian bawah kumparan harus berada setidaknya 10 cm di atas tanah.
- Menumpuk Batasi penumpukan maksimal 3 lapis. Gunakan bantalan kayu yang kering dan bersih di antara lapisan untuk mendistribusikan tekanan secara merata. Pertahankan jarak minimal 10cm antara kumparan yang berdekatan.
- Penanganan Gunakan forklift koil khusus atau C-hook. Jangan gunakan tali kawat untuk mengangkat, karena dapat merusak kumparan dan merusak lapisan.
- Kemasan Asli Jaga kemasan aslinya tetap utuh selama penyimpanan. Jika kemasan dibuka untuk diperiksa, segera kembalikan.
Kesimpulan
Kontrol kualitas untuk kumparan baja berlapis warnas adalah proses komprehensif yang mencakup pemilihan substrat, aplikasi pelapisan, pemeriksaan permukaan, dan penyimpanan yang tepat. Parameter kualitas utama meliputi ketebalan lapisan (≥20μm), daya rekat (kekerasan pensil 2H), sifat mampu bentuk (tikungan ≤3T), dan ketahanan terhadap korosi (kabut garam ≥500 jam).
Pengukuran yang akurat menggunakan pengukur ketebalan magnetik, metode mikrometer, atau mikroskop metalurgi memastikan kualitas yang konsisten. Sistem inspeksi dalam proses mendeteksi cacat sejak dini, sementara penyimpanan dan penanganan yang tepat mencegah kerusakan setelah produksi. Ketika semua elemen kontrol kualitas diterapkan dengan benar, kumparan baja berlapis warna memberikan kinerja yang andal dengan masa pakai berkisar antara 7-25 tahun tergantung pada sistem pelapisan yang dipilih.
Pertanyaan yang Sering Diajukan
Ketebalan lapisan depan minimum untuk aplikasi eksterior adalah 20μm, terdiri dari primer (≥5μm) dan topcoat (≥15μm). Ketebalan yang tidak memadai membahayakan perlindungan korosi dan masa pakai.
Ketebalan lapisan dapat diukur dengan menggunakan metode non-destruktif (pengukur ketebalan magnetik, pengukur arus eddy magnetik) atau metode destruktif (mikrometer, mikroskop metalurgi). Untuk kumparan galvanis, lapisan seng dan lapisan organik harus diukur secara terpisah.
Kisaran suhu penyimpanan yang disarankan adalah 5°C hingga 40°C dengan kelembaban relatif di bawah 70%. Hindari fluktuasi suhu ekstrim yang dapat menyebabkan kondensasi dan merusak lapisan.
Kumparan baja lapis warna harus disimpan secara vertikal (berdiri) karena penyimpanan horizontal dapat menyebabkan deformasi, keruntuhan kumparan, dan kerusakan lapisan. Penyimpanan vertikal juga mengurangi risiko tekanan tumpukan yang merusak lapisan.
Menumpuk should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Standar utama di Tiongkok adalah GB/T 13448-2019 "Metode Pengujian untuk Lembaran dan Strip Baja Berlapis Warna". Standar internasional mencakup standar ISO 2178 dan ASTM untuk pengukuran ketebalan dan pengujian kinerja.
Pelapisan merupakan biaya produksi yang signifikan. Setiap mikron ketebalan lapisan mewakili sekitar $1 juta biaya material untuk produsen skala besar. Kontrol ketebalan yang tepat dapat menghemat biaya yang signifikan sekaligus menjaga kualitas.
Untuk aplikasi eksterior, diperlukan ketahanan kabut garam minimal 500 jam. Pengujian ini memvalidasi kemampuan lapisan untuk melindungi substrat baja di lingkungan korosif seperti kawasan pesisir atau industri.