Jalan buntu tersebut merupakan permasalahan yang diklaim oleh manufaktur terpadu untuk memecahkan pengendalian mutu PPGI/PPGL. Klaim tersebut dapat diuji dengan dokumen, bukan dengan slogan: jika salah satu produsen mengontrol proses galvanisasi substrat, pengecatan, pemotongan, dan pengemasan ekspor, maka setiap catatan kualitas untuk kumparan tertentu harus disimpan dalam satu file. Artikel ini menjelaskan apa yang dimaksud dengan manufaktur terpadu dalam praktik baja lapis, pos pemeriksaan mana yang dipindahkan secara internal, rentang spesifikasi sesuai permintaan di setiap tahap, dan cara mengaudit pemasok sebelum setoran pertama. Rentang yang dikutip di sini mengikuti standar umum internasional seperti EN 10169 dan ASTM A755.
Manufaktur terpadu berarti satu produsen yang bertanggung jawab mengendalikan setiap tahap pemrosesan yang menentukan kualitas kumparan, mulai dari bare strip hingga unit ekspor yang dikemas.
Model ini tidak memerlukan satu bangunan raksasa; itu membutuhkan satu pemilik rantai. Zhejiang Aoguan Thin Steel Technology Co., Ltd., didirikan di Jiaxing pada tahun 2008, mengoperasikan jalur galvanisasi, jalur galvalum, dua jalur pelapisan warna, dan jalur pemotongan dan pelapisan di Zhejiang, dengan pabrik kembar di Anhui (sekitar 150.000 ton kumparan berlapis warna per tahun) dan Jiangsu memperluas kapasitas PPGI di bawah grup yang sama. Ketika perusahaan yang menggembleng strip tersebut juga mengecat dan mengemasnya, data berkualitas akan dikirimkan bersama kumparan, bukan dibuat ulang dari sertifikat yang bertentangan.
Integrasi paling penting di lima titik di mana cacat biasanya tersembunyi di antara dua pemasok. Pindahkan kelimanya di bawah satu atap dan lingkaran kesalahan klasik akan kehilangan jalan keluarnya.
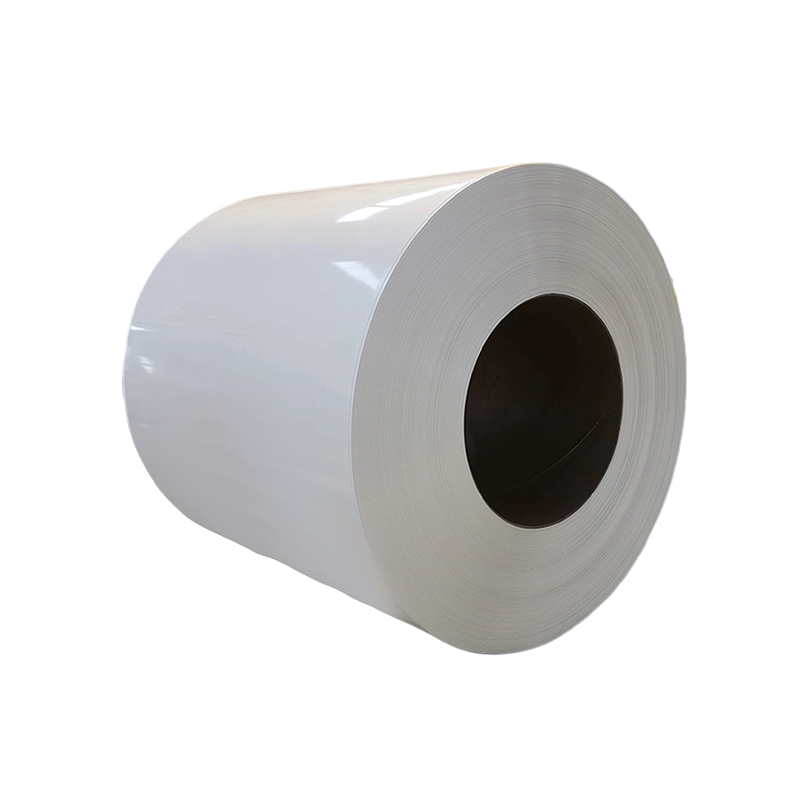
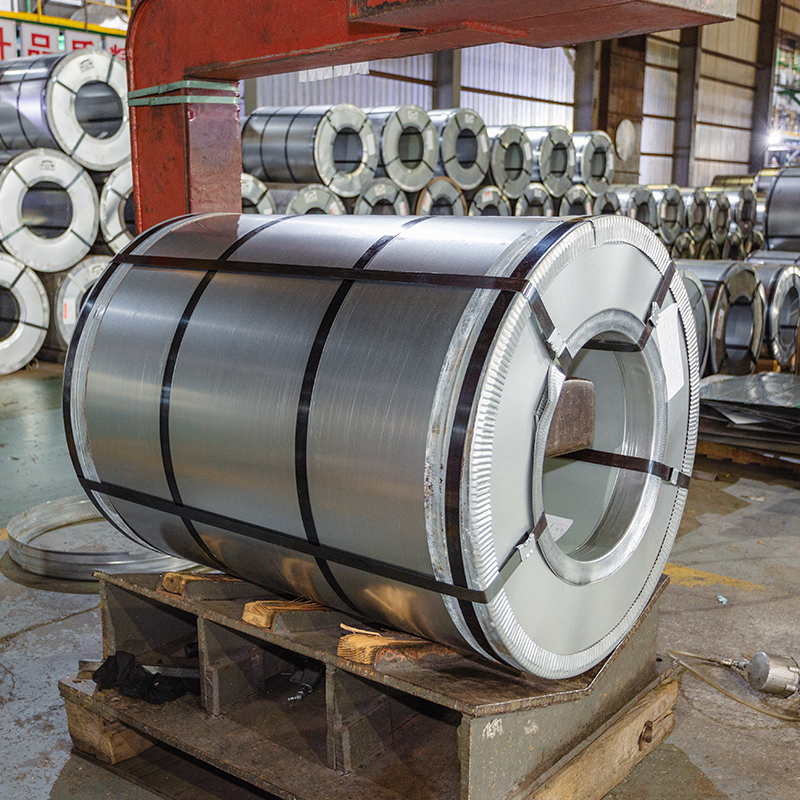 Kumparan Baja Galvanis (GI) dengan Lapisan Seng Hot-Dip Kumparan galvanis hot-dip menawarkan ketahanan terhadap korosi, sifat mampu bentuk yang baik, dan kualitas seperti DX51D–DX54D. Ini cocok di sini sebagai substrat terintegrasi yang berat lapisan dan lot yang dapat dilacak mencatat kualitas utama di seluruh rantai produksi. Lihat Produk →
Ketika satu perusahaan memiliki kelima tahap, nomor kumparan menjadi benang: tarik, dan lot media, bagan pengawetan, dan catatan pengepakan keluar bersamaan.
Nilai setiap klaim one-stop berdasarkan angka-angka tertulis. Tiga rentang di bawah ini merupakan tulang punggung spesifikasi pembelian PPGI/PPGL, dan tabel mengubahnya menjadi daftar periksa dengan metode pengujian terlampir.
| Pos pemeriksaan | Persyaratan umum | Standar tes | Risiko dalam rantai pasokan yang terpecah |
| Massa pelapis seng atau AZ | Z60-Z275 g/m² untuk PPGI, AZ70-AZ150 g/m² untuk PPGL | Pengukur ASTM A90 atau XRF | Bintik-bintik tipis hanya terkorosi setelah pemasangan |
| Ketebalan film total | 25-34 mikron (primer 5-7, topcoat 15-20) | ISO 2808 atau ASTM D7091 | Under-build memperpendek umur, over-build menyebabkan retakan pada tikungan |
| Fleksibilitas tikungan-T | 2T-3T pada alat pengukur umum | EN 13523-7 | Retak muncul di pers pelanggan |
| Ketahanan terhadap semprotan garam | 500-1.000 jam for polyester, higher for PVDF | EN 13523-8 atau ASTM B117 | Pengapuran awal di udara pesisir atau industri |
| Kekerasan pensil | H sampai 2H | EN 13523-4 | Lecet saat rollforming dan transit |
| Konsistensi kilap | Dalam 5 unit kilap dari panel yang disetujui | EN 13523-2 | Ketidakcocokan warna yang terlihat antar batch |
Nilai pelapukan layak mendapatkan disiplin yang sama. Kumparan berlapis PVDF biasanya dibeli untuk pelapis eksterior yang tahan lama, jadi mintalah kelas pelapukan sistem resin yang terdokumentasi alih-alih frasa umum tahan cuaca tinggi.
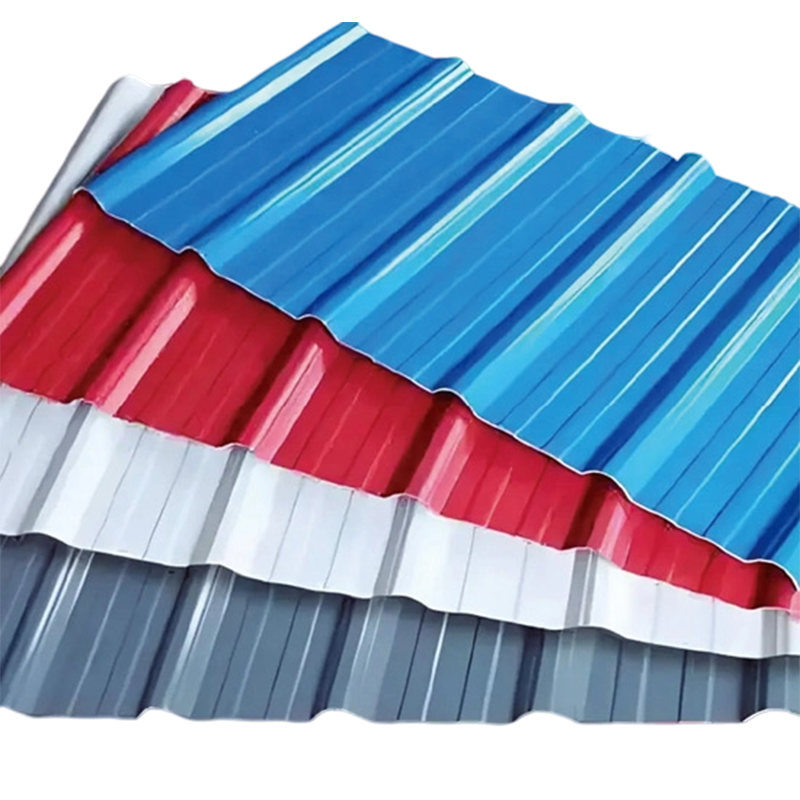
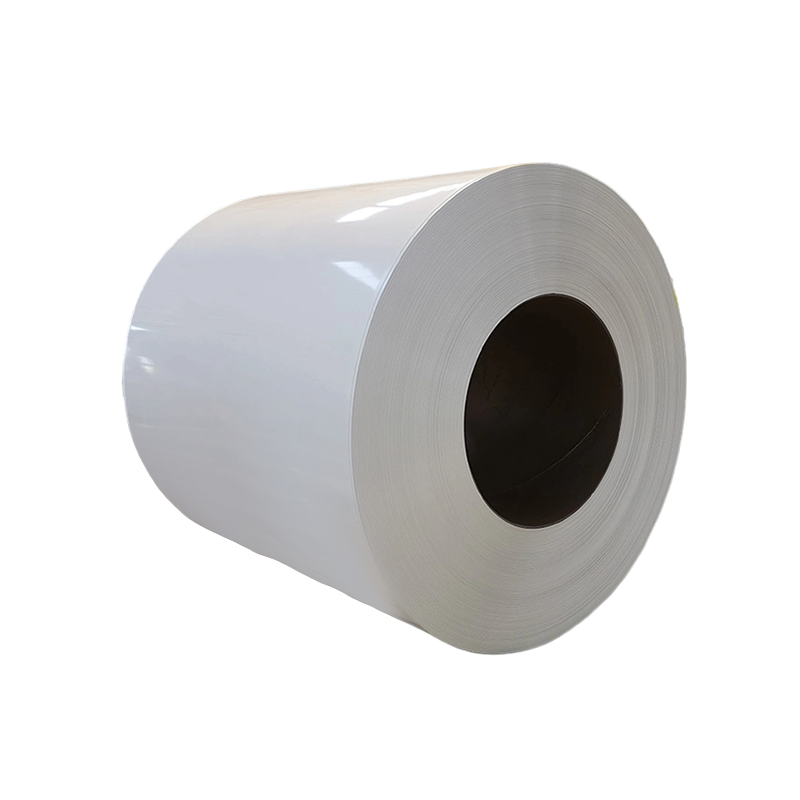 Kumparan Berlapis PVDF untuk Kelongsong Eksterior yang Tahan Lama Kumparan berlapis warna premium dengan lapisan atas resin PVDF memberikan ketahanan terhadap sinar UV, hujan asam, dan semprotan garam dengan retensi warna yang kuat. Layak untuk diperiksa karena ketebalan lapisan dan kelas pelapukan yang terdokumentasi pada proyek pelapis eksterior. Lihat Produk →
Kebanyakan argumen tentang cat buruk sebenarnya adalah argumen tentang mikrometer. Sistem arsitektur lapisan tunggal biasanya membawa sekitar 6 μm pendukung di bagian belakang, 5-7 μm primer, dan 15-20 μm lapisan atas, kira-kira 30 μm dari total film. Ini cukup tipis sehingga kekurangan 3 μm dapat lolos dari pemeriksaan visual apa pun, namun cukup besar untuk memperpendek masa pakai secara signifikan. Oleh karena itu, pembeli harus memeriksa ketebalan film pada setiap lot yang masuk dan mencocokkannya dengan lembar pelepasan; aritmatika diatur dalam panduan untuk menghitung lapisan seng dan ketebalan film cat .
Mesinnya mungkin identik pada kedua model; perbedaannya adalah siapa yang menandatangani cacat tersebut.
Semua hal ini tidak secara otomatis membuat produsen terintegrasi menjadi lebih baik; tumbuhan lemah yang memiliki segalanya tetaplah tumbuhan lemah. Yang dibutuhkan oleh integrasi adalah ketertelusuran. Jika batch 4471 gagal dalam pemeriksaan T-bend, bagan pengawetan, lot media, dan catatan pengemasannya berada dalam file yang sama, sehingga perbaikan memerlukan waktu berhari-hari, bukan berbulan-bulan.
Audit rantainya, bukan brosurnya, sebelum setoran pertama dipindahkan.
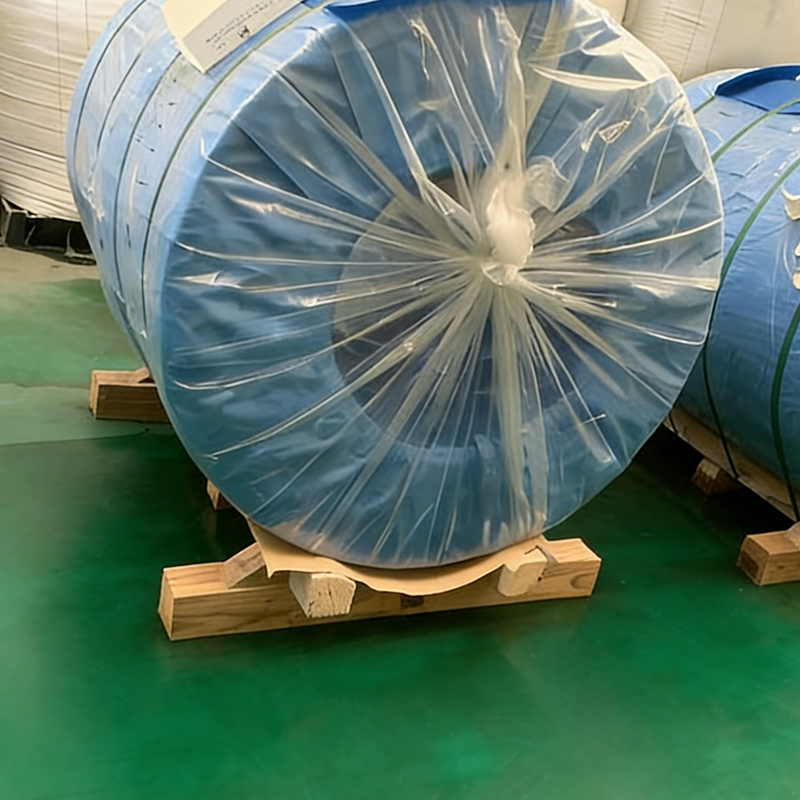 Pembungkus dan Penyegelan Tahan Air untuk Kemasan Kumparan Baja Pembungkus stretch film, kain tenun tahan air, dan tutup plastik tertutup memberikan perlindungan kelembaban dan debu 360 derajat setelah pembuatan palet. Hal ini penting di sini karena pengepakan siap ekspor menjaga kualitas kumparan melalui angkutan laut hingga pengiriman akhir. Lihat Produk →
Persyaratan hilir semakin mempertajam daftar periksa. Pembeli panel ruang bersih , misalnya, biasanya menambahkan batas cacat permukaan dan kerataan di atas spesifikasi koil standar, dan pemasok yang mengendalikan lini produksinya sendiri dapat berkomitmen terhadap batas tersebut dengan lebih percaya diri.
Manufaktur terpadu layak dibayar hanya jika rantainya dapat diverifikasi dengan dokumen. Pengujiannya sederhana: untuk nomor kumparan apa pun yang Anda sebutkan, dapatkah pemasok menghasilkan asal substrat, massa pelapis, pembuatan film, data pengawetan, dan spesifikasi pengepakan?
Produsen yang mengintegrasikan galvanisasi, pengecatan, pemotongan, dan pengemasan ekspor dalam satu sistem mutu menjawab dalam hitungan menit; perantara yang memberi label ulang pada kumparan yang dibeli tidak bisa. Tuliskan kelima dokumen tersebut ke dalam kontrak pembelian, dan sebagian besar perselisihan kualitas berakhir sebelum dimulai.
Tidak. Hal ini memberikan akuntabilitas yang lebih jelas dan ketertelusuran yang lebih kuat, sementara kualitas sebenarnya masih bergantung pada disiplin proses. Itulah sebabnya lembar spesifikasi dan audit lima langkah lebih penting daripada label pada faktur.
Terutama di substrat. PPGI menggunakan baja galvanis, yang lapisan sengnya dikorbankan untuk melindungi tepi potongan, sedangkan PPGL menggunakan strip aluminium-seng yang lebih tahan terhadap panas dan pelapukan namun menawarkan perlindungan yang lebih sedikit. Persyaratan pelapisan dan pengujiannya sama.
Empat pemeriksaan menangkap sebagian besar klaim nyata: ketebalan film berdasarkan ukuran, massa seng atau AZ terhadap sertifikat, pemeriksaan T-bend, dan perbandingan kilap terhadap panel yang disetujui. Tambahkan pengujian semprotan garam untuk sistem pelapisan baru atau pemasok baru.
Ini mengontrol kualitas yang disampaikan. Gulungan yang datang dengan noda air, tepi rusak, atau permukaan lecet akan gagal pada saat pengepresan bahkan ketika metalurgi sudah sempurna, sehingga pengemasan dan penanganan dilakukan sesuai dengan rencana QC dan bukan setelahnya.
Surel
Alamat
No.166, Jalan Baigongqiao Selatan, Zona Pengembangan Ekonomi dan Teknologi, Distrik Nanhu, Kota Jiaxing, Provinsi Zhejiang, Tiongkok
Nomor Telepon
+86-15021696188
Produk
ada apa
+86-15021696188
Terminal seluler